


Tin tức
- ▶ Kích thước phôi thanh hợp kim ảnh hưởng như thế nào đến hiệu suất sử dụng vật liệu trong gia công
- ▶ Tiêu chuẩn kiểm tra siêu âm nào áp dụng cho thanh hợp kim dùng trong các ứng dụng trọng yếu?
- ▶ Tại sao thanh hợp kim có thể xuất hiện vết nứt trong quá trình rèn nóng
- ▶ Những điều cần kiểm tra trước khi mua thanh hợp kim cho thiết bị áp lực
- ▶ Cấu trúc hạt của thanh hợp kim ảnh hưởng đến khả năng chống mỏi như thế nào
Tin nhắn
Kích thước phôi thanh hợp kim ảnh hưởng như thế nào đến hiệu suất sử dụng vật liệu trong gia công
Một báo giá gia công có thể trông cạnh tranh cho đến khi cân đối vật liệu được xem xét. Một chi tiết có thể nhỏ, nhưng phôi thanh ban đầu quá cỡ có thể để lại một lượng lớn phoi dạng vòng, làm tăng thời gian cắt và làm tăng lượng hợp kim giá trị cao không bao giờ trở thành một phần của chi tiết hoàn thiện. Lựa chọn ngược lại cũng có thể gây vấn đề: một thanh được chọn quá sát với kích thước bao của chi tiết hoàn thiện có thể không cung cấp đủ lượng dư gia công để loại bỏ lớp oxit, bề mặt bị khử cacbon, độ ôvan hoặc hư hỏng do thao tác.
Câu trả lời thực tế là kích thước Thanh hợp kim ảnh hưởng đến hiệu suất vật liệu thông qua ba yếu tố liên kết: tỷ lệ giữa thể tích chi tiết hoàn thiện và thể tích phôi ban đầu, lượng dư vật liệu cần thiết cho quy trình, và tổn thất do hai đầu thanh, đường cắt và các đoạn dư. Kích thước tốt nhất không đơn giản là đường kính nhỏ nhất có sẵn. Đó là đường kính và chiều dài nhỏ nhất đáp ứng yêu cầu kỹ thuật mà vẫn hỗ trợ gia công, gá kẹp, kiểm tra và truy xuất nguồn gốc vật liệu một cách đáng tin cậy.
Hiệu suất vật liệu bị thất thoát ở đâu ngay cả trước khi gia công bắt đầu
Hiệu suất vật liệu thường được thảo luận dưới dạng tỷ lệ phần trăm vật liệu mua vào trở thành chi tiết hoàn thiện. Trong nguyên công tiện, tổn thất chính thường là chênh lệch giữa đường kính phôi và đường kính ngoài hoàn thiện lớn nhất. Vì thể tích thanh tròn tăng theo bình phương đường kính, một mức tăng nhỏ ở đường kính ban đầu có thể dẫn đến mức tăng không tương xứng của lượng vật liệu bị loại bỏ.
Ví dụ, một chi tiết hình trụ có đường kính ngoài hoàn thiện tương đối nhỏ có thể được gia công từ một thanh tiêu chuẩn lớn hơn nhiều vì đó là loại sẵn có. Phần vật liệu dư không chỉ trở thành phoi. Nó còn đòi hỏi thêm các lượt gia công thô, tiêu hao mảnh dao, tăng giờ máy và có thể làm tăng nguy cơ biến dạng ở các vật liệu dễ hóa bền biến dạng hoặc còn ứng suất dư. Hợp kim nền niken, nền coban, titan và hợp kim chống ăn mòn khiến tác động này có ý nghĩa thương mại lớn hơn vì giá trị nguyên liệu và độ khó gia công của chúng đều cao hơn thép cacbon thông thường.
Chiều dài cũng quan trọng không kém nhưng dễ bị bỏ qua hơn. Một thanh dài có thể có đơn giá thấp hơn, nhưng kế hoạch cắt kém có thể tạo ra các đoạn dư ngắn không thể phân bổ cho đơn hàng khác. Mỗi lần cắt cũng tiêu hao độ rộng lưỡi cưa, và công đoạn tiện mặt đầu loại bỏ vật liệu ở cả hai đầu của mỗi phôi. Khi số lượng đặt hàng hạn chế, các tổn thất cố định này có thể chiếm một tỷ lệ đáng kể trong chiều dài đã mua.
Lựa chọn đường kính: cân bằng lượng dư và thể tích phoi
Việc đánh giá nên bắt đầu từ đường kính gia công lớn nhất của chi tiết, không chỉ từ đường kính danh nghĩa. Xác định mọi bích, vai, đặc điểm gián đoạn hoặc điều kiện độ đảo xác định kích thước bao thực tế của phôi ban đầu. Sau đó, xác định lượng dư cần thiết để loại bỏ bề mặt vật liệu cung cấp và tạo lập đường kính chuẩn ổn định.
Lượng dư phụ thuộc vào trạng thái giao hàng của thanh. Vật liệu gia công nóng có thể cần làm sạch nhiều hơn so với vật liệu hoàn thiện nguội hoặc mài chính xác. Dung sai đường kính, độ thẳng, tình trạng bề mặt và quy trình gia công dự kiến đều làm thay đổi kết quả. Một chi tiết sẽ được tiện thô rồi tiện tinh có thể chấp nhận điều kiện phôi ban đầu khác với chi tiết chỉ cần hoàn thiện nhẹ trước khi tiện ren hoặc phay.
Một nguyên tắc thương mại hữu ích là so sánh các đường kính ứng viên theo khối lượng sử dụng thực trên mỗi chi tiết hoàn thiện, thay vì chỉ so sánh giá mỗi kilôgam. Phép tính nên bao gồm lượng dư gia công dự kiến, dải dung sai thực tế của thanh và hình dạng hoàn thiện. Cũng cần phân biệt phế liệu có thể thu hồi với tổn thất không thể thu hồi. Phoi tiện có thể vẫn giữ một phần giá trị tái chế, nhưng giá trị đó hiếm khi tương đương với thanh vật liệu được chứng nhận và có thể truy xuất nguồn gốc.
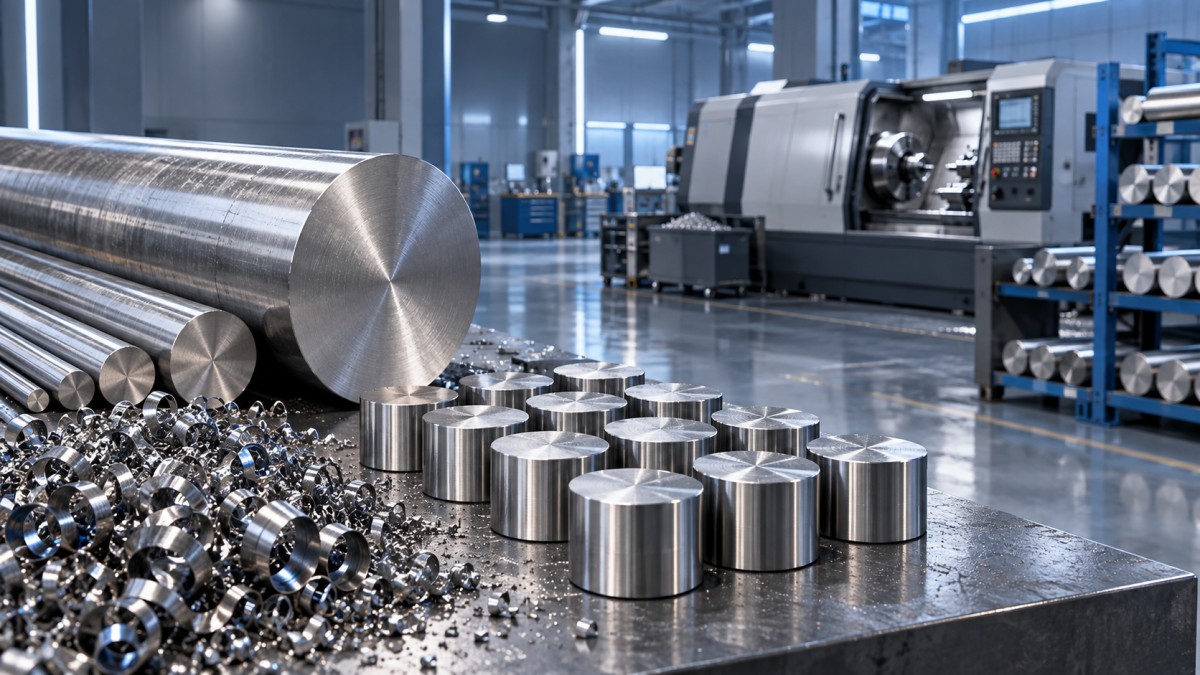
Lập kế hoạch chiều dài có thể thay đổi báo giá nhiều hơn dự kiến
Một xưởng có thể nhận thanh theo chiều dài tiêu chuẩn của nhà máy rồi cắt thành các phôi. Do đó, chiều dài mua lý tưởng liên quan đến chiều dài phôi, độ rộng lưỡi cưa, lượng dư tiện mặt đầu, lượng dư kẹp và số lượng chi tiết có thể lấy từ mỗi thanh. Chênh lệch một chi tiết trên mỗi thanh có thể thay đổi đáng kể mức độ sử dụng vật liệu, đặc biệt khi đơn hàng sử dụng hợp kim đắt tiền hoặc các chi tiết tương đối ngắn.
Trước khi phê duyệt kế hoạch vật liệu, hãy lập sơ đồ cắt thay vì sử dụng tỷ lệ đơn giản giữa chiều dài mua và chiều dài chi tiết. Bao gồm:
- chiều dài phôi, bao gồm lượng dư tiện mặt đầu và phần kẹp cần thiết của mâm cặp hoặc collet;
- độ rộng lưỡi cưa cho mỗi lần cắt tách;
- phần đầu thừa không sử dụng được ở đầu và cuối thanh;
- chiều dài bị mất khi cần loại bỏ dấu nhận dạng, khuyết tật bề mặt hoặc hư hỏng đầu thanh;
- chiều dài đoạn dư tối thiểu mà xưởng có thể tái sử dụng thực tế.
Thanh dài hơn thường làm giảm tỷ lệ tổn thất ở hai đầu, nhưng có thể phát sinh các vấn đề về thao tác và độ thẳng. Chúng cũng có thể không phù hợp với máy có khả năng cấp thanh hạn chế. Phôi cắt ngắn giảm độ phức tạp khi thao tác và có thể phù hợp với trung tâm gia công, nhưng số lần cắt cưa và số lần gá đặt riêng lẻ tăng lên có thể bù trừ một phần lợi thế vật liệu. Lựa chọn đúng gắn liền với quy trình sản xuất, không chỉ với đơn đặt mua vật liệu.
Dung sai là một biến số của hiệu suất vật liệu, không chỉ là yêu cầu chất lượng
Đường kính danh nghĩa không phản ánh toàn bộ vấn đề. Dung sai dương rộng có thể buộc thợ gia công phải loại bỏ nhiều vật liệu hơn so với tính toán theo kích thước danh nghĩa. Ngược lại, một thanh có xu hướng gần phía dưới của dung sai có thể không để lại đủ lượng dư làm sạch trên các đặc tính cần đồng tâm với bề mặt phôi ban đầu. Độ thẳng và độ tròn cũng quan trọng vì cùng lý do: một thanh hơi cong hoặc không tròn có thể đòi hỏi loại bỏ thêm vật liệu trước khi có thể thiết lập chuẩn gia công nhất quán.
Khi đánh giá báo giá của nhà cung cấp, hãy yêu cầu tình trạng cung cấp thực tế và dung sai kích thước cùng với kích thước danh nghĩa. Một thanh giá thấp hơn với dung sai rộng có thể tạo ra tổng chi phí kém thuận lợi hơn so với kích thước được kiểm soát chặt chẽ hơn, giúp giảm nhu cầu gia công thô. Điều này đặc biệt liên quan khi chi tiết có thành mỏng, lượng dư hoàn thiện hẹp hoặc yêu cầu đồng tâm khắt khe.
Không nên nhầm lẫn phôi gần kích thước hoàn thiện với chi phí thấp hơn được đảm bảo
Kích thước thanh gần kích thước hoàn thiện có thể cải thiện hiệu suất vật liệu, nhưng chỉ khi kích thước đó luôn sẵn có và quy trình có thể sử dụng mà không tạo thêm rủi ro. Một đường kính không tiêu chuẩn có thể yêu cầu thời gian giao hàng dài hơn, mức mua tối thiểu lớn hơn hoặc một lô sản xuất riêng. Nếu nhu cầu chi tiết không liên tục, lượng còn lại có thể trở thành hàng tồn kho không sử dụng được. Người đánh giá cần so sánh đồng thời tổng lượng vật liệu sử dụng được, rủi ro tồn kho, rủi ro thời gian giao hàng và mức tiết kiệm gia công.
Tính chất vật liệu ảnh hưởng đến giá trị của từng milimét dư
Không phải mọi hợp kim đều phản ứng giống nhau với lượng dư quá mức. Các vật liệu có xu hướng hóa bền biến dạng cao có thể cần chiến lược gia công thô chủ động và sự ăn dao ổn định. Vật liệu dư có thể tạo thêm cơ hội xuất hiện bề mặt hóa bền biến dạng, độ võng dụng cụ, tích tụ nhiệt và cắt gián đoạn quanh các đặc tính phức tạp. Titan và một số hợp kim niken cũng có thể đòi hỏi kiểm soát cẩn thận các thông số cắt để tránh hư hại bề mặt hoặc dụng cụ xuống cấp nhanh chóng.
Vì lý do đó, một đường kính có vẻ chấp nhận được trong phép tính khối lượng đơn giản vẫn có thể không hấp dẫn trên sàn xưởng. Nhân viên lập dự toán nên lấy ý kiến từ nhân sự gia công khi chi tiết có các hốc sâu, tiết diện mỏng, chiều dài không được đỡ lớn hoặc các yêu cầu nghiêm ngặt về tính toàn vẹn bề mặt. Mục tiêu không phải là hiệu suất vật liệu lý thuyết tối đa; mà là hiệu suất có thể dự đoán được với thời gian chu kỳ khả thi.
Dạng vật liệu cũng cần phù hợp với hình dạng. Thanh tròn phù hợp cho các chi tiết tiện, trục, đầu nối và chi tiết quay. Nhưng một chi tiết bắt đầu bằng một đặc tính chính xác mỏng, phẳng có thể lãng phí đáng kể vật liệu khi được cắt từ phôi tròn. Trong trường hợp đó, tấm hoặc dải có thể là dạng phôi ban đầu hợp lý hơn. Đối với các ứng dụng liên quan đến linh kiện điện tử định hình, cảm biến, máy biến áp hoặc các tiết diện phẳng ổn định, Dải thép hợp kim chính xác có độ dày từ 0.1 mm đến 3 mm và có thể giảm lượng vật liệu loại bỏ không cần thiết khi thiết kế thực sự phù hợp với gia công dải.
Trình tự rà soát thực tế trước khi xuất vật liệu
Bắt đầu với bản vẽ đã phát hành và xác định kích thước bao phôi lớn nhất, bao gồm tất cả đường kính hoàn thiện, chuẩn gia công và nhu cầu gá giữ. Tiếp theo, xác định lượng dư làm sạch tối thiểu dựa trên tình trạng cung cấp thay vì thói quen. Xem xét ít nhất hai đường kính thanh khả thi khi điều kiện sẵn có cho phép, sau đó tính khối lượng phôi dự kiến và thể tích loại bỏ cho từng phương án.
Sau khi chọn đường kính, tạo bố trí cắt bằng chiều dài thanh được cung cấp thực tế. Tính đến đường cắt, phần đầu thừa, lượng dư tiện mặt đầu và các đoạn dư có thể tái sử dụng. Một đoạn dư chỉ nên được tính giá trị khi kích thước, nhận dạng mẻ luyện, tình trạng và nhu cầu tương lai có khả năng xảy ra khiến việc tái sử dụng trở nên thực tế. Coi mọi đoạn còn lại đều có thể sử dụng có thể khiến kế hoạch vật liệu trông tốt hơn so với thực tế trong sản xuất.
Cuối cùng, bổ sung tác động gia công vào so sánh. Kích thước lớn hơn một chút có thể hợp lý khi nó tạo điều kiện kẹp chắc chắn hoặc hỗ trợ kiểm soát biến dạng. Một thanh nhỏ hơn với dung sai chặt hơn có thể оправдать giá mua cao hơn khi nó loại bỏ một lượt gia công thô hoặc giảm mức tiêu hao dụng cụ. Việc ghi lại các giả định này trong báo giá giúp việc xem xét chênh lệch sau này có ý nghĩa hơn và ngăn hiệu suất vật liệu bị đánh giá chỉ dựa trên giá mua của thanh.
Vì vậy, quyết định mua hàng đáng tin cậy nhất dựa trên kích thước bao chi tiết hoàn thiện, tình trạng phôi, sơ đồ cắt và quy trình gia công như một tập hợp biến số thống nhất. Lựa chọn kích thước thanh theo cách này tránh được hai cực đoan tốn kém: mua phôi tiêu chuẩn lớn chỉ vì quen thuộc, hoặc theo đuổi đường kính nhỏ nhất có thể mà không đủ lượng dư để gia công chi tiết một cách nhất quán.

Liên hệ với chúng tôi