

Tin tức
- ▶ Ngăn ngừa ô nhiễm bề mặt khi cắt tấm hợp kim
- ▶ Tấm hợp kim cho bồn hóa chất: Lựa chọn mác vật liệu phù hợp với môi chất quy trình
- ▶ Cách chọn độ dày tấm hợp kim cho thiết bị chịu áp lực được chế tạo
- ▶ Giải thích các loại tấm hợp kim: Niken, titan và thép không gỉ
- ▶ Đơn hàng dải hợp kim niken: xác định dung sai và kích thước cuộn
Tin nhắn
Ngăn ngừa ô nhiễm bề mặt khi cắt tấm hợp kim
Ngay cả sự nhiễm bẩn bề mặt nhẹ trong quá trình cắt cũng có thể làm suy giảm khả năng chống ăn mòn, vẻ ngoài và hiệu suất ở các công đoạn tiếp theo của tấm hợp kim. Đối với người vận hành gia công hợp kim nền niken, vật liệu không gỉ hoặc titan, các nguồn gây nhiễm bẩn có thể bao gồm dụng cụ dùng chung, hạt sắt găm vào bề mặt, dung dịch cắt gọt và thao tác không đúng cách. Hiểu rõ những rủi ro này là bước đầu tiên để bảo vệ tấm trong suốt quá trình gia công. Hướng dẫn này trình bày các biện pháp phòng ngừa thiết thực về lựa chọn dụng cụ, chuẩn bị khu vực làm việc, cắt và làm sạch sau cắt nhằm duy trì chất lượng bề mặt và đảm bảo kết quả ổn định.
Nhiễm bẩn xâm nhập vào quá trình cắt từ đâu
Một tấm trông có vẻ sạch vẫn có thể bị nhiễm bẩn từ bàn máy trước khi dụng cụ cắt chạm vào. Phoi thép carbon mắc dưới tấm có thể bị ép găm vào bề mặt khi kẹp. Đá mài từng được dùng trên thép thường có thể làm sắt bám sang bề mặt chống ăn mòn. Ngay cả găng tay sạch cũng có thể làm dây dầu nếu vừa cầm một bộ phận được bôi trơn.
Hậu quả tùy thuộc vào hợp kim và điều kiện sử dụng. Sắt tự do trên vật liệu không gỉ hoặc nền niken có thể gây vết ố gỉ và khởi phát ăn mòn cục bộ trong môi trường ăn mòn. Dầu còn sót lại có thể ảnh hưởng đến quá trình hàn hoặc phủ. Đối với titan, nhiễm bẩn bề mặt đặc biệt quan trọng trước các công đoạn nhiệt độ cao vì chất nhiễm bẩn có thể ảnh hưởng đến chất lượng mối nối hoặc bề mặt thành phẩm.
Cần phân biệt vật liệu bị truyền bám với hư hại do cắt. Hạt găm vào bề mặt, cặn dung dịch, vết xước, màu nhiệt và vật liệu nóng chảy đông đặc lại có thể xuất hiện cùng nhau, nhưng không nhất thiết cần cùng một biện pháp xử lý. Chẳng hạn, lau vết bẩn không chứng minh rằng sắt găm vào bề mặt đã được loại bỏ.
Chuẩn bị các bề mặt tiếp xúc, không chỉ máy móc
Trước khi đưa tấm đến trạm cắt, hãy loại bỏ phoi rời và kiểm tra bàn máy, giá đỡ, kẹp và thiết bị nâng. Chú ý đến các rãnh và lỗ gá, nơi phoi dễ tích tụ. Tấm chắn phi kim loại sạch, có thể thay thế hoặc giá đỡ chuyên dụng có thể giảm tiếp xúc trực tiếp với bề mặt nhiễm bẩn, miễn là phù hợp với phương pháp cắt và không gây nguy cơ cháy.
Khi cùng một máy gia công cả thép carbon và hợp kim chống ăn mòn, quy trình chuyển đổi máy quan trọng hơn việc quét dọn sơ qua. Làm sạch các điểm tiếp xúc, loại bỏ mảnh vụn khỏi khu vực gia công và kiểm tra xem hệ thống hút bụi có thể thổi bụi trở lại tấm hay không. Đánh dấu rõ kẹp và dụng cụ chuyên dụng, đồng thời cất riêng khỏi thiết bị gia công thép thông thường.
Nếu khả thi, hãy giữ nguyên màng bảo vệ, nhưng cần kiểm tra giới hạn do nhà cung cấp màng quy định và mức độ phù hợp với quy trình cắt. Nhiệt có thể làm cháy màng hoặc để lại cặn keo gần đường cắt. Khi cần, hãy bóc hoặc cắt tỉa màng tại vị trí đó và tránh để phoi mắc giữa màng với bề mặt.
Chọn dụng cụ và phương pháp cắt có tính đến công đoạn tiếp theo
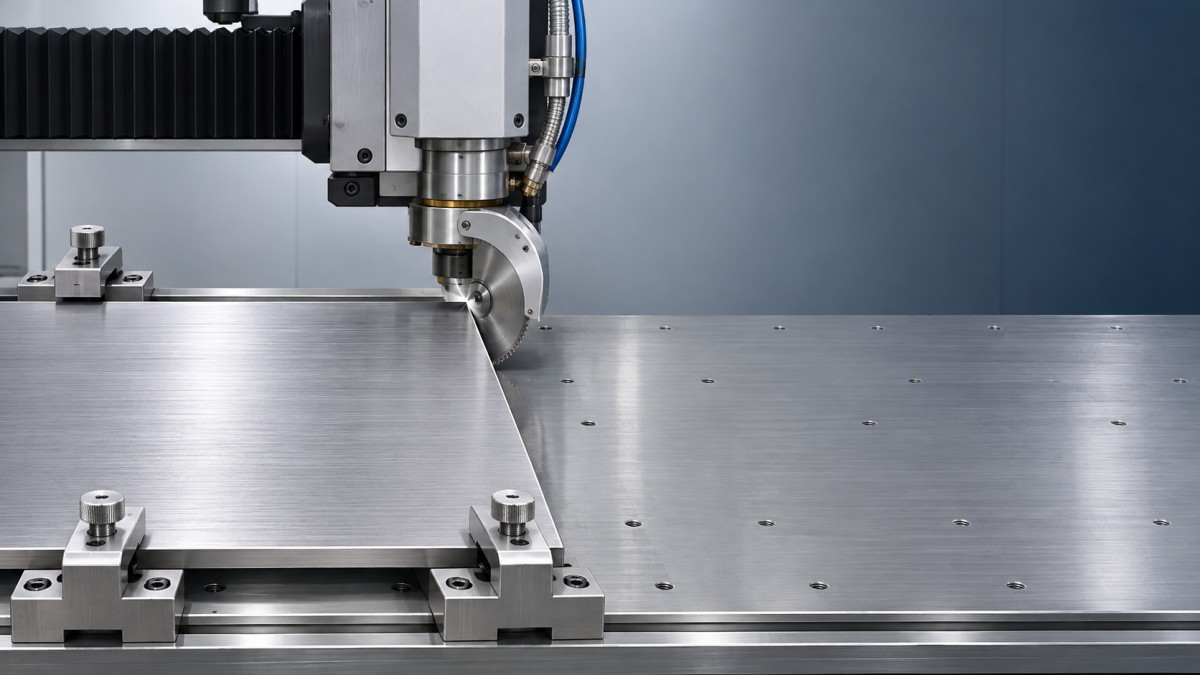
Lưỡi cắt, kéo cắt, dụng cụ tẩy ba via và bàn chải chuyên dụng giúp ngăn nhiễm bẩn chéo. Bàn chải sợi thép không gỉ nên dành riêng cho nhóm vật liệu phù hợp và tuyệt đối không được dùng trước đó trên thép carbon. Cần chọn vật liệu mài phù hợp với hợp kim và ứng dụng; không tái sử dụng đĩa mài chỉ vì nó vẫn còn khả năng cắt.
Quy trình cắt quyết định những hạng mục cần kiểm tra:
- Cắt bằng máy chặt: Kiểm tra tình trạng lưỡi cắt và khe hở theo độ dày tấm cũng như hướng dẫn của máy. Dụng cụ cùn hoặc nhiễm bẩn có thể làm xước bề mặt và tạo ba via cần xử lý thêm.
- Cưa và cắt cơ khí: Sử dụng lưỡi cưa và dung dịch cắt gọt phù hợp với mác vật liệu. Theo dõi sự tích tụ phoi và hiện tượng quá nhiệt; cả hai đều có thể làm hỏng bề mặt hoàn thiện hoặc khiến cặn khó loại bỏ hơn.
- Cắt laser hoặc plasma: Đánh giá vùng ảnh hưởng nhiệt ở mép cắt, xỉ và vật liệu nóng chảy đông đặc lại theo yêu cầu của công đoạn tiếp theo. Việc lựa chọn khí hỗ trợ, thiết lập quy trình và xử lý mép sau cắt phụ thuộc vào hợp kim và công đoạn dự kiến.
- Cắt tia nước có hạt mài: Kiểm tra độ phù hợp của nước và hạt mài, cũng như nguy cơ hạt mài mắc lại trong mép hoặc trên bề mặt. Chi tiết sẽ được hàn hoặc phủ có thể cần làm sạch mép kỹ hơn.
Không có phương pháp nào mặc nhiên không gây nhiễm bẩn. Đường cắt laser trông gọn gàng vẫn có thể cần xử lý mép trước khi hàn, trong khi mép cắt cơ khí có thể chấp nhận được nếu đáp ứng yêu cầu kỹ thuật của công việc. Với các ứng dụng đòi hỏi cao, hãy thống nhất yêu cầu về tình trạng mép trước khi cắt cả lô.
Kiểm soát dung dịch, thao tác và bụi trong không khí
Dung dịch cắt gọt phải tương thích với hợp kim và có thể được loại bỏ bằng quy trình làm sạch đã được phê duyệt. Kiểm tra thông tin sản phẩm về các thành phần bị hạn chế theo yêu cầu công việc, đặc biệt khi liên quan đến sử dụng ở nhiệt độ cao, hàn hoặc khả năng chống ăn mòn. Dung dịch phù hợp với vật liệu này có thể để lại cặn không mong muốn trên vật liệu khác.
Cần bảo dưỡng hệ thống dung dịch chứ không chỉ bản thân dung dịch. Bể bẩn và đường ống dùng chung có thể mang theo phoi hoặc cặn từ các công việc trước. Nếu chưa chắc chắn, hãy thử phương pháp làm sạch trên mẫu cắt đại diện và kiểm tra kết quả trước khi gia công vật liệu sản xuất.
Thao tác với chi tiết đã cắt bằng găng tay sạch và thiết bị nâng có lớp bảo vệ. Không kéo rê các mặt đã hoàn thiện trên bàn máy hoặc xếp chồng các tấm khi giữa chúng còn phoi rời. Khi cần xếp chồng, hãy dùng tấm ngăn sạch, tương thích với bề mặt hoàn thiện và điều kiện lưu kho. Đảm bảo khả năng truy xuất thông tin nhận dạng mà không sử dụng bút đánh dấu hoặc keo bị cấm theo yêu cầu công việc.
Nguyên tắc phân tách tương tự cũng áp dụng tại các cơ sở xử lý bột kim loại. Các vật liệu như molypden, vonfram hoặc bột hợp kim niken dùng trong sản xuất bồi đắp và xử lý bề mặt cần có biện pháp kiểm soát thao tác riêng. Ví dụ,Bột kim loại chịu nhiệt cho môi trường nhiệt độ siêu cao giới thiệu các vật liệu dùng trong những quy trình như phủ laser và phun nhiệt; không để cặn bột phát tán vào khu vực cắt tấm hoặc chuẩn bị hàn.
Làm sạch và kiểm tra trước khi bàn giao chi tiết
Loại bỏ phoi rời mà không kéo lê chúng trên bề mặt. Sau đó, sử dụng chất tẩy rửa đã được phê duyệt và khăn lau sạch, không xơ; thay khăn khi bị bẩn. Nếu cần tráng rửa, hãy dùng nước có chất lượng theo yêu cầu công việc và làm khô chi tiết để tránh vết nước hoặc cặn lắng. Việc lựa chọn dung môi, thông gió và xử lý thải phải tuân theo hướng dẫn an toàn của sản phẩm và quy trình tại cơ sở.
Kiểm tra cả hai mặt, vị trí kẹp và mép cắt dưới ánh sáng phù hợp. Tìm các vết xước, vết ố, ba via, hạt găm vào bề mặt và màng hoặc keo còn sót lại. Đối với các chi tiết chống ăn mòn quan trọng, chỉ kiểm tra bằng mắt có thể không đủ để phát hiện sắt tự do. Quy cách gia công có thể yêu cầu phép thử phù hợp, chẳng hạn như phép thử sắt tự do, với tiêu chí chấp nhận và phương pháp làm sạch sau đó được xác định trước.
Không nên cho rằng thụ động hóa có thể khắc phục mọi bề mặt bị nhiễm bẩn hoặc hư hại. Vật liệu găm vào bề mặt, màu nhiệt hoặc mép cắt không đạt yêu cầu có thể cần được loại bỏ bằng phương pháp được phê duyệt cho hợp kim trước khi tiến hành xử lý hóa học theo quy định. Việc làm sạch hóa học và thụ động hóa cũng cần có biện pháp kiểm soát phù hợp và phải tuân thủ quy trình áp dụng.
Xác định yêu cầu về bề mặt trước khi bắt đầu công việc
Mức độ kiểm soát phù hợp phụ thuộc vào công đoạn sau khi cắt. Tấm dùng cho bề mặt kiến trúc lộ thiên có yêu cầu khác với chi tiết titan chờ hàn hoặc chi tiết hợp kim niken dùng trong môi trường ăn mòn. Trước khi sản xuất, hãy xác nhận mác vật liệu, độ dày, màng bảo vệ, phương pháp đánh dấu được phép, tình trạng mép, quy trình làm sạch và yêu cầu kiểm tra.
Shandong Titanium Nickel Special Steel Co., Ltd. cung cấp nhiều loại hợp kim đặc biệt, bao gồm hợp kim nền niken, titan và vật liệu chống ăn mòn. Khi đặt yêu cầu đối với tấm dùng cho gia công, việc chia sẻ phương pháp cắt dự kiến và điều kiện sử dụng ở các công đoạn tiếp theo cùng với mác vật liệu sẽ giúp xác định những vấn đề cần được giải quyết trước khi đưa tấm đầu tiên lên bàn máy.

Liên hệ với chúng tôi