

Tin tức
- ▶ Khắc phục vết nứt mép trên dải hợp kim niken sau xẻ băng
- ▶ Dải hợp kim niken dùng cho bộ trao đổi nhiệt: khả năng chống ăn mòn và tính tạo hình
- ▶ Cán nguội và ủ ảnh hưởng như thế nào đến các đặc tính của dải hợp kim niken
- ▶ Dải hợp kim niken và dải thép không gỉ: Những khác biệt chính
- ▶ Dải hợp kim nền niken: các mác dùng trong môi trường nhiệt độ cao
Tin nhắn
Khắc phục vết nứt mép trên dải hợp kim niken sau xẻ băng
Các vết nứt ở mép xuất hiện trong quá trình tạo hình hoặc tháo cuộn có thể khiến một cuộn vật liệu vốn vẫn sử dụng được trở thành phế liệu, đồng thời làm dấy lên lo ngại về tính toàn vẹn của các chi tiết thành phẩm. Việc đầu tiên cần làm là xác định hư hỏng hình thành trong quá trình xẻ băng, đã tồn tại trong vật liệu đầu vào hay phát sinh sau đó do uốn hoặc thao tác cuộn.
Dừng xử lý cuộn bị ảnh hưởng, lưu giữ một mẫu đại diện và so sánh hai mép xẻ với bề mặt dải cũng như mép ban đầu của cuộn. Đối với dải thép hợp kim gốc niken, tình trạng dụng cụ, cách bố trí dao, trạng thái ram của vật liệu và hư hỏng trong quá trình thao tác có thể tạo ra các khuyết tật trông giống nhau. Vì vậy, thay đổi cài đặt máy trước khi ghi nhận bằng chứng có thể khiến việc tìm nguyên nhân trở nên khó khăn hơn.
Phân biệt vết nứt với các đặc điểm bình thường của mép xẻ
Mép xẻ thường có một vùng miết bóng và một vùng phá hủy, hình thành khi dao xuyên qua và tách dải vật liệu. Chỉ riêng sự hiện diện của vùng phá hủy không đủ để kết luận dải vật liệu bị lỗi. Thay vào đó, hãy tìm các vết hở kéo dài vào bên trong dải, các chỗ gián đoạn tiếp diễn dọc theo mép hoặc hư hỏng phát triển khi vật liệu được tạo hình.
Khi dây chuyền đã dừng và được cô lập theo quy trình an toàn tại cơ sở, hãy kiểm tra cả hai mép dưới điều kiện chiếu sáng và độ phóng đại phù hợp. Sử dụng găng tay chống cắt khi thao tác với mẫu: ba via sắc có thể gây thương tích ngay cả khi mép không bị nứt.
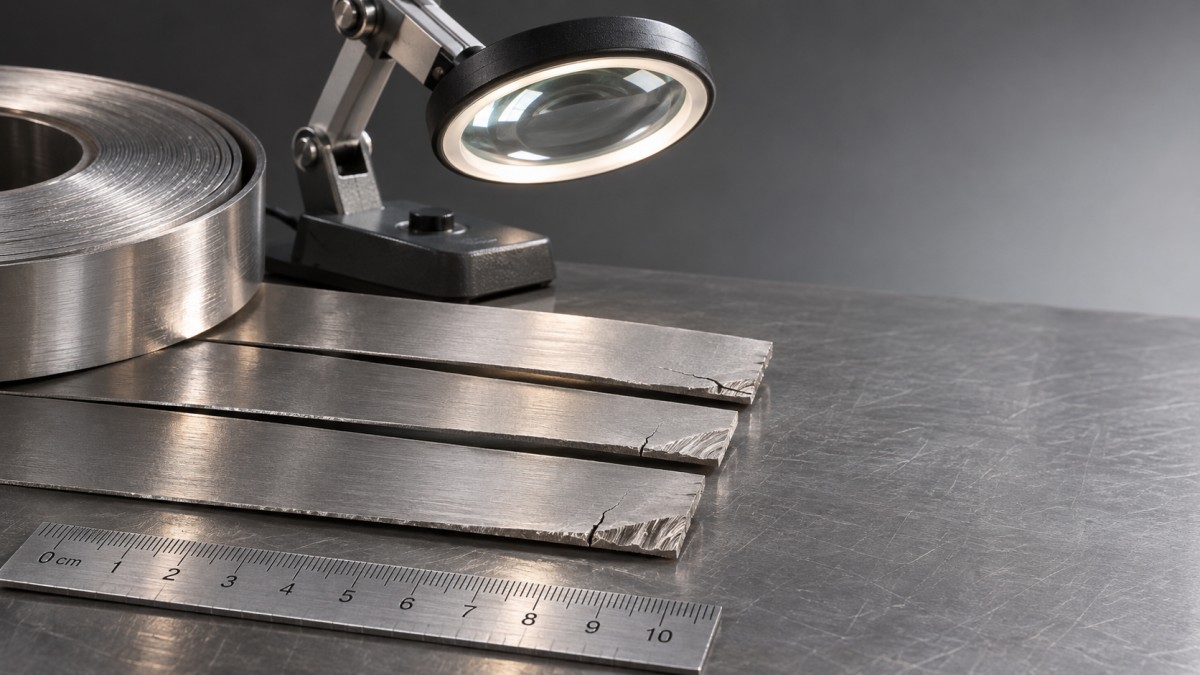
Ghi lại vị trí của từng vùng nghi vấn theo chiều dài cuộn, mặt bên của dải, mặt trên và mặt dưới, cũng như hướng xẻ. Ảnh chụp có thước tỷ lệ và mẫu được đánh dấu sẽ hữu ích khi so sánh vật liệu trước và sau khi điều chỉnh. Không uốn mẫu lưu duy nhất; biến dạng có thể làm thay đổi bằng chứng.
Dựa vào dạng hư hỏng để thu hẹp nguyên nhân
Các dạng hư hỏng này là manh mối, không phải bằng chứng kết luận. Dao bị mẻ có thể tạo ba via cũng như dấu vết giống vết nứt, trong khi dải quá cứng hoặc không đủ độ dẻo có thể bị hư hỏng bởi một cài đặt vốn phù hợp với mác vật liệu khác. Có thể cần kiểm tra mặt cắt ngang tại phòng thí nghiệm đủ năng lực để xác định độ sâu vết nứt và liệu chỗ gián đoạn có vượt ra ngoài các vùng cắt và phá hủy bình thường hay không.
Kiểm tra cài đặt xẻ băng trước khi thay đổi vật liệu
Dao, khe hở và độ căn chỉnh
Kiểm tra dao trên và dao dưới để phát hiện tình trạng cùn, mẻ cạnh, mài mòn và vật liệu bám dính. Đảm bảo các vòng căn và bề mặt dụng cụ sạch, cụm dao được lắp chắc chắn và căn chỉnh đúng. Tạp chất hoặc vòng căn bị hỏng có thể làm sai lệch khe hở dự kiến ngay cả khi kích thước danh nghĩa của dụng cụ có vẻ chính xác.
Kiểm tra khe hở bên và độ ăn sâu của dao theo khuyến nghị của nhà cung cấp thiết bị xẻ băng và dụng cụ, căn cứ vào hợp kim, chiều dày và trạng thái thực tế. Khe hở quá lớn có thể làm tăng nguy cơ xé rách và hình thành ba via; khe hở quá nhỏ hoặc độ chồng lấn không phù hợp có thể làm tăng biến dạng và tải trọng. Không có một cài đặt chung phù hợp với mọi dải hợp kim niken, vì vậy không nên sao chép giá trị dùng cho mác vật liệu khác mà chưa kiểm tra tính phù hợp.
Thay hoặc phục hồi dao bị hư hỏng khi phù hợp, sau đó chạy thử có kiểm soát bằng vật liệu đã được phê duyệt. Mỗi lần chỉ thay đổi một thông số và ghi lại cài đặt, vị trí trên cuộn và tình trạng mép thu được. Nếu thay đổi đồng thời nhiều cài đặt, có thể khó tái lập kết quả cải thiện.
Hướng chạy, lực căng và đỡ dải
Theo dõi tình trạng dải chạy lệch, lực căng không đều, đỡ không tốt hoặc cọ xát với các thanh dẫn. Những điều kiện này có thể khiến một cặp dao chịu tải không đồng đều hoặc làm hỏng mép sau khi dải rời khỏi dao. Kiểm tra đường đi của dải qua bộ cuộn lại cũng như tại trạm cắt: mép được cắt sạch vẫn có thể bị hư hỏng trong quá trình cuộn nếu va vào các vòng cuộn liền kề hoặc thiết bị.
Điều chỉnh lực căng và vị trí thanh dẫn trong phạm vi vận hành được phê duyệt của thiết bị. Trước khi khởi động lại, xác nhận các tấm chắn đã được lắp đúng vị trí, đồng thời mẫu rời, dụng cụ đo và tay người vận hành đều ở ngoài vùng chuyển động của các bộ phận máy.
Xem xét trạng thái vật liệu và công đoạn tạo hình tiếp theo
Đối chiếu thông tin nhận dạng cuộn và tài liệu vật liệu với mác hợp kim, chiều dày và trạng thái giao hàng được yêu cầu. Độ cứng hoặc độ bền nằm ngoài phạm vi dự kiến có thể làm thay đổi cách dải bị cắt và mức biến dạng mép có thể chịu được. Kết quả đo độ cứng là bằng chứng hữu ích, nhưng tự nó không xác định được nguyên nhân vết nứt hay chứng minh vật liệu đáp ứng mọi yêu cầu.
Cũng cần xác định thời điểm khuyết tật xuất hiện lần đầu. Mép trông có vẻ đạt yêu cầu ngay sau khi xẻ nhưng bị hở ra khi uốn gấp có thể chứa một khuyết tật nhỏ đã tồn tại từ trước, hoặc công đoạn tạo hình có thể tạo ra biến dạng lớn hơn mức mép chịu được. Xem xét bán kính uốn, tình trạng dụng cụ và hướng uốn so với hướng cán. Mọi thử nghiệm tạo hình phải tuân theo quy cách chi tiết áp dụng; không dùng phép thử uốn tự phát làm căn cứ duy nhất để chấp nhận.
Nếu được phép, có thể tiến hành thử nghiệm xử lý mép có kiểm soát để loại bỏ ba via nông hoặc điểm gồ ghề trên bề mặt. Không được xem đây là biện pháp sửa chữa mặc định cho vết nứt: việc loại bỏ hư hỏng nhìn thấy được có thể làm thay đổi chiều rộng dải hoặc để lại chỗ gián đoạn dưới bề mặt. Trước khi cho phép sử dụng vật liệu, hãy thống nhất phương pháp và mức loại bỏ cho phép với bộ phận chất lượng hoặc kỹ thuật chịu trách nhiệm.
Cách ly cuộn bị ảnh hưởng và xác nhận biện pháp khắc phục
- Cách ly vật liệu nghi vấn. Nhận diện cuộn bị ảnh hưởng và mọi chi tiết ở công đoạn sau được sản xuất kể từ lần kiểm tra đạt yêu cầu gần nhất đã được xác nhận. Duy trì khả năng truy xuất nguồn gốc về cuộn ban đầu và lượt xẻ băng.
- Xác định phạm vi. Kiểm tra mẫu ở các vị trí khác nhau trên cuộn và so sánh cả hai mép. Hư hỏng cục bộ và khuyết tật liên tục đòi hỏi các quyết định cách ly khác nhau.
- Khắc phục nguyên nhân có bằng chứng xác đáng nhất. Xử lý dụng cụ hư hỏng, tình trạng cài đặt, điểm tiếp xúc trong quá trình thao tác hoặc vấn đề về vật liệu mà bằng chứng cho thấy là nguyên nhân. Lưu giữ mẫu ban đầu để đối chiếu.
- Chạy thử và kiểm tra. Kiểm tra mép mới trong cùng điều kiện đã dùng với dải nghi vấn. Bao gồm công đoạn tạo hình hoặc kiểm tra liên quan nếu quy cách chi tiết yêu cầu.
- Chỉ cho phép sử dụng khi đáp ứng các tiêu chí đã thống nhất. Xác nhận tình trạng mép, kích thước cho phép và mọi thử nghiệm bắt buộc theo bản vẽ, quy cách hoặc quy trình chất lượng hiện hành.
Nếu nghi ngờ có vết nứt ở một bộ phận quan trọng, không chỉ dựa vào vẻ ngoài nhẵn hơn. Các chỗ gián đoạn kéo dài vào bên trong dải, sự cố lặp lại sau khi điều chỉnh dụng cụ hoặc sự không chắc chắn về độ sâu vết nứt đều là lý do cần kiểm tra thêm trước khi tiếp tục gia công. Duy trì khả năng truy xuất nguồn gốc trong khi chờ quyết định.
Đối với hoạt động sản xuất riêng biệt các bộ phận chịu nhiệt độ cao hoặc xử lý bảo vệ bề mặt, Bột kim loại chịu lửa dùng trong các ứng dụng nhiệt độ cực cao bao gồm các vật liệu dành cho những quy trình như sản xuất bồi đắp, ốp phủ bằng laser, phun phủ nhiệt và luyện kim bột. Các loại bột này không phải là giải pháp khắc phục vết nứt trên dải đã xẻ; việc lựa chọn chúng thuộc về một quyết định sản xuất hoặc phủ bề mặt riêng biệt.

Liên hệ với chúng tôi