


Tin tức
- ▶ Cần dung sai độ thẳng nào cho thanh hợp kim trong gia công CNC
- ▶ Khi nào thanh hợp kim phù hợp với các bộ phận van chống ăn mòn
- ▶ Thành phần hóa học của thanh hợp kim ảnh hưởng như thế nào đến hiệu suất sửa chữa mối hàn
- ▶ Dây hợp kim có thể duy trì lực đàn hồi sau thời gian dài tiếp xúc với nhiệt không
- ▶ Cách đánh giá yêu cầu về độ hoàn thiện bề mặt cho đơn hàng dây hợp kim
Tin nhắn
Cần dung sai độ thẳng nào cho thanh hợp kim trong gia công CNC
Không có một dung sai độ thẳng duy nhất nào phù hợp cho mọi công việc CNC. Đối với hầu hết các công việc tiện và phay thông thường, thanh hợp kim có độ thẳng thương mại và ổn định khi quay là đủ. Độ thẳng chặt chẽ hơn trở nên cần thiết khi thanh dài, có đường kính tương đối nhỏ, được gá giữa hai mũi tâm, gia công với lượng dư hạn chế hoặc dùng để sản xuất các chi tiết có yêu cầu nghiêm ngặt về độ đảo hoặc độ đồng tâm.
Câu hỏi thực tế khi mua hàng không chỉ là “thanh cần thẳng đến mức nào?”. Mà là:độ cong của thanh mà thiết lập gia công dự kiến có thể chấp nhận được là bao nhiêu mà không gây rung động, loại bỏ lượng vật liệu quá mức, tuổi thọ dụng cụ kém hoặc chi tiết bị loại? Câu trả lời phụ thuộc vào chi tiết hoàn thiện, phương pháp gia công và trạng thái cung cấp của vật liệu.
Bắt đầu từ rủi ro gia công, không phải dung sai chặt nhất
Yêu cầu độ thẳng chặt hơn nhu cầu của quy trình có thể làm tăng chi phí, giảm các lựa chọn nguồn cung sẵn có và kéo dài thời gian giao hàng. Yêu cầu lỏng có thể có vẻ kinh tế cho đến khi xưởng gia công phải mất thêm thời gian căn chỉnh từng thanh, cắt bỏ các đầu không sử dụng được, điều chỉnh độ đảo hoặc loại bỏ nhiều vật liệu hơn dự kiến.
Trong gia công CNC, độ thẳng quan trọng nhất khi thanh hợp kim đầu vào được sử dụng gần với đường kính cung cấp. Phôi có gia công thô nhiều có thể chấp nhận sai lệch lớn hơn vì đường kính ngoài sẽ được loại bỏ đáng kể. Ngược lại, thanh dùng cho các lượt hoàn thiện nhẹ, gia công trục, chốt chính xác, các chi tiết nhỏ kiểu thiết bị y tế hoặc các chi tiết dài mảnh cần có hình học được kiểm soát chặt chẽ hơn trước khi bắt đầu gia công.
Một nguyên tắc hữu ích là quy định độ thẳng theochiều dài gia công không được đỡ và lượng dư gia công sẵn có, thay vì coi toàn bộ đơn đặt hàng là một yêu cầu chung đối với thanh vật liệu.
Độ thẳng ảnh hưởng đến quá trình CNC như thế nào
Độ thẳng thường bị nhầm lẫn với dung sai đường kính, nhưng chúng giải quyết các vấn đề khác nhau. Dung sai đường kính kiểm soát lượng vật liệu hiện có xung quanh thanh. Độ thẳng kiểm soát chuyển động của đường tâm thanh dọc theo chiều dài của nó. Một thanh có thể có đường kính chấp nhận được nhưng vẫn quay lệch tâm do bị cong.
Khi thanh cong được kẹp trong mâm cặp, máy có thể cho thấy độ đảo gần vị trí kẹp, tại đầu tự do hoặc cả hai. Người vận hành đôi khi có thể điều chỉnh thiết lập bằng cách căn chỉnh thanh, nhưng điều này không loại bỏ độ cong nền tảng. Khi quá trình gia công di chuyển xa khỏi mâm cặp, dụng cụ cắt gặp điều kiện ăn dao thay đổi. Với hợp kim khó gia công, sự thay đổi đó có thể làm tăng nhanh mài mòn lưỡi cắt và khiến độ hoàn thiện bề mặt khó dự đoán hơn.
Hợp kim nền niken, hợp kim titan, vật liệu chịu nhiệt chứa coban và một số mác chịu ăn mòn cường độ cao ít dễ gia công hơn thép dễ cắt. Lực cắt và lượng nhiệt sinh ra của chúng có thể cao hơn, trong khi hiện tượng hóa bền biến dạng hoặc đáp ứng đàn hồi có thể khiến thiết lập không ổn định trở nên rắc rối hơn. Thanh chỉ cong nhẹ vẫn có thể chấp nhận được đối với chi tiết ngắn, nhưng sẽ trở thành rủi ro lớn hơn khi tỷ lệ chiều dài trên đường kính tăng lên.
Sử dụng yêu cầu có thể đo lường trong đơn đặt hàng
“Thanh thẳng” không phải là hướng dẫn mua hàng đầy đủ. Nhà cung cấp và xưởng gia công có thể hiểu thuật ngữ này khác nhau. Đơn hàng cần xác định độ sai lệch cho phép, chiều dài tham chiếu, điều kiện kiểm tra và yêu cầu có áp dụng trước hay sau khi cắt hay không.
Độ thẳng thường được nêu dưới dạng độ sai lệch tối đa trên một chiều dài xác định, chẳng hạn milimét trên mét hoặc độ sai lệch tổng trên toàn bộ chiều dài thanh được cung cấp. Cùng một yêu cầu số học có thể mang ý nghĩa rất khác đối với phôi cắt ngắn và thanh sản xuất dài. Khi ứng dụng nhạy cảm, hãy nêu cả độ sai lệch cục bộ tối đa và độ sai lệch tối đa trên toàn bộ chiều dài giao hàng.
Đối với bản vẽ gia công đã kiểm soát độ đảo, độ đồng tâm hoặc độ trụ của chi tiết hoàn thiện, không tự động sao chép các giá trị của chi tiết hoàn thiện đó vào quy cách nguyên liệu thô. Vật liệu thô không cần đáp ứng hình học của chi tiết hoàn thiện. Thay vào đó, hãy suy ngược từ kế hoạch gia công: xác định lượng dư sử dụng được, cách kẹp thanh, chiều dài không được đỡ tối đa và việc nắn thẳng có được phép hay không.
Thông tin cần đi kèm yêu cầu về độ thẳng
- Mác hợp kim và trạng thái cung cấp, chẳng hạn như ủ, xử lý dung dịch, kéo nguội, bóc vỏ hoặc mài.
- Đường kính danh nghĩa, dung sai đường kính và chiều dài thanh cung cấp.
- Độ sai lệch độ thẳng tối đa cho phép và chiều dài đo tương ứng.
- Thanh sẽ được gia công ở chiều dài nguyên thanh hay cắt thành các phôi ngắn hơn.
- Phương pháp gia công dự kiến, đặc biệt là tiện dài, mài vô tâm, gia công Swiss hoặc gia công dùng bạc dẫn hướng.
- Yêu cầu bề mặt, vì độ cong, vết do thao tác và bề mặt khử cacbon hoặc hư hỏng có thể ảnh hưởng đến lượng dư sử dụng được.
- Có cần hồ sơ kiểm tra độ thẳng cho từng lô hay chỉ cho mẫu thẩm định hay không.
Đường kính và chiều dài làm thay đổi quyết định
Thanh đường kính lớn có độ cứng vững cao hơn thanh đường kính nhỏ cùng chiều dài. Điều này không có nghĩa thanh lớn luôn có thể được quy định lỏng, nhưng có nghĩa là độ cong nhỏ ít có khả năng tạo ra độ võng nghiêm trọng trong thiết lập ngắn và cứng vững. Thanh mảnh có đặc tính khác. Cùng một độ cong có thể buộc người vận hành phải giảm thông số cắt, bổ sung đỡ hoặc loại bỏ phần gần đầu thanh.
Vật liệu dài cũng làm tăng rủi ro trong quá trình xử lý và vận chuyển. Thanh có thể rời nhà cung cấp trong phạm vi dung sai đã nêu nhưng bị hư hỏng nếu bao bì không ngăn được chuyển động, va đập hoặc nâng đỡ không đủ. Đối với vật liệu chính xác dài, hãy quy định đóng gói bảo vệ, tách riêng các thanh khi phù hợp và quy trình rõ ràng để báo cáo hư hỏng trước khi thanh được cắt hoặc gia công.
Chiều dài cắt là một biến số khác thường bị bỏ qua. Nếu nhà cung cấp có thể cung cấp các phôi ngắn được kiểm soát thay vì thanh nguyên chiều dài, quá trình gia công có thể trở nên dễ dàng hơn ngay cả khi thanh mẹ ban đầu có yêu cầu độ thẳng toàn chiều dài ít khắt khe hơn. Điều này có thể giảm nhu cầu mua dung sai chặt không cần thiết cho vật liệu sẽ không bao giờ được sử dụng ở chiều dài đầy đủ.
Không coi việc nắn thẳng là biện pháp khắc phục miễn phí
Nắn thẳng có thể hữu ích, nhưng cần được xem là một phần của việc lựa chọn vật liệu chứ không phải biện pháp khắc phục tự động. Nắn thẳng cơ học có thể tạo ra ứng suất dư cục bộ. Trong các hợp kim sẽ được hoàn thiện tinh, mài, xử lý nhiệt hoặc sử dụng trong điều kiện khắt khe, các ứng suất đó có thể góp phần gây biến dạng sau khi loại bỏ vật liệu. Tác động phụ thuộc vào mác hợp kim, quá trình xử lý trước đó, mức độ hiệu chỉnh và chu trình nhiệt tiếp theo.
Cũng có vấn đề thương mại: không phải mọi hợp kim, đường kính, trạng thái bề mặt hoặc phương thức chứng nhận đều phù hợp với cùng một phương pháp nắn thẳng. Nếu vật liệu đã nắn thẳng được chấp nhận, hãy nêu rõ điều đó. Nếu ứng dụng cần vật liệu được cung cấp trong một trạng thái cụ thể với ứng suất dư hạn chế, hãy mô tả yêu cầu đó trước khi báo giá thay vì sau khi nhận hàng.
Đối với các ứng dụng liên quan đến mác hợp kim chịu ăn mòn, chịu nhiệt độ cao hoặc hợp kim chính xác, nên thống nhất quy cách thanh với nhà sản xuất vật liệu và xưởng gia công. Shandong Titanium Nickel Special Steel Co., Ltd. cung cấp nhiều loại vật liệu hợp kim đặc biệt nền niken, nền sắt, titan, zirconi, đồng-niken và các loại khác, do đó việc lựa chọn mác và trạng thái cung cấp có thể được xem xét cùng với các yêu cầu kích thước thay vì coi là các quyết định riêng biệt.
Kiểm tra thanh theo cách rủi ro xuất hiện trong sản xuất
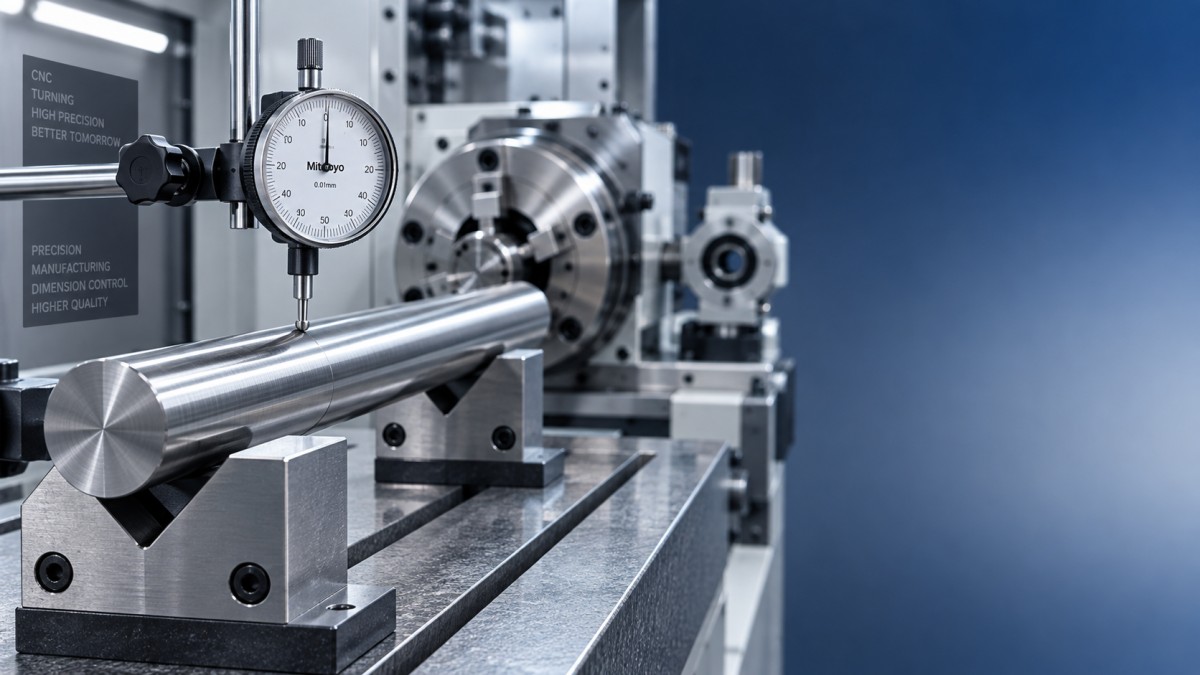
Thử lăn đơn giản trên bề mặt kiểm tra phẳng có thể cho thấy độ cong rõ rệt, nhưng phương pháp kiểm tra cần phù hợp với công việc. Đối với gia công quay, kiểm tra tổng chuyển động chỉ thị khi đỡ thanh theo cách đại diện có thể hữu ích hơn đánh giá bằng mắt. Đối với công việc cấp thanh khối lượng lớn, xưởng gia công có thể cần kiểm tra hành vi cấp liệu và độ đảo gần điểm dẫn hướng thay vì chỉ dựa vào phép đo thước thẳng toàn chiều dài.
Lấy mẫu cũng cần được chú ý. Kiểm tra một thanh trong bó có thể không đại diện cho toàn bộ lô, đặc biệt khi vật liệu đến từ các lô sản xuất khác nhau hoặc được cung cấp với chiều dài hỗn hợp. Khi tính lặp lại quan trọng, hãy xác định nhận diện lô và thống nhất tần suất kiểm tra thực tế. Điều này có giá trị hơn việc yêu cầu dung sai cực chặt mà không có phương pháp xác nhận.
Khi thanh hợp kim không phải là dạng vật liệu đầu vào tốt nhất
Thanh là dạng vật liệu hợp lý cho các chi tiết tiện, chốt, bu lông, bộ phận van, trục, đầu nối và các chi tiết quay tương tự. Nó kém hiệu quả hơn khi hình học hoàn thiện yêu cầu loại bỏ nhiều vật liệu từ đường kính lớn, có biên dạng không tròn hoặc sẽ được sản xuất bằng phương pháp sản xuất bồi đắp, phủ đắp hoặc luyện kim bột.
Đối với các chi tiết chịu nhiệt độ cao mà phương thức sản xuất vẫn chưa được quyết định, bột có thể là đầu vào phù hợp hơn thanh được kiểm soát chặt chẽ. Vật liệu cho phủ đắp laser, phun nhiệt, tạo hình HIP hoặc các quy trình bồi đắp được đánh giá theo thành phần hóa học, đặc tính hạt và khả năng tương thích quy trình thay vì độ thẳng của thanh. Trong những trường hợp đó,Bột kim loại chịu lửa cho ứng dụng nhiệt độ siêu cao có thể phù hợp với phương thức sản xuất, trong khi quy cách Thanh Hợp kim thì không.
Đưa ra quyết định dung sai cuối cùng với ba câu hỏi
Trước khi đặt hàng, hãy hỏi xưởng gia công mức độ đảo có thể chấp nhận được ở nguyên công đầu tiên, lượng dư hướng kính sẽ được loại bỏ trước khi gia công hoàn thiện là bao nhiêu và chiều dài không được đỡ trong quá trình cắt là bao nhiêu. Những câu trả lời này thường cho biết độ thẳng thương mại tiêu chuẩn có đủ hay không, hoặc liệu vật liệu thẳng chính xác được kiểm soát có hợp lý hay không.
Sai lầm tốn kém nhất không phải là lựa chọn riêng lẻ dung sai hơi quá lỏng hoặc hơi quá chặt. Đó là mua thanh hợp kim có điều kiện độ thẳng không xác định, rồi phát hiện sau khi giao hàng rằng vật liệu không phù hợp với thiết lập CNC đã chọn. Một yêu cầu rõ ràng, có thể đo lường và gắn với phương thức gia công thực tế sẽ bảo vệ hiệu suất sử dụng vật liệu, thời gian thiết lập và tính nhất quán của chi tiết hoàn thiện.

Liên hệ với chúng tôi