


Tin tức
- ▶ Cách so sánh báo giá thanh hợp kim với các mức bù chiều dài khác nhau
- ▶ Tại sao thanh hợp kim có thể bị biến dạng sau xử lý nhiệt
- ▶ Cần dung sai độ thẳng nào cho thanh hợp kim trong gia công CNC
- ▶ Khi nào thanh hợp kim phù hợp với các bộ phận van chống ăn mòn
- ▶ Thành phần hóa học của thanh hợp kim ảnh hưởng như thế nào đến hiệu suất sửa chữa mối hàn
Tin nhắn
Tại sao thanh hợp kim có thể bị biến dạng sau xử lý nhiệt
Một thanh hợp kim hiếm khi bị biến dạng sau xử lý nhiệt chỉ vì một nguyên nhân duy nhất. Nguyên nhân thường gặp là sự mất cân bằng: một khu vực giãn nở, chuyển biến, giải phóng ứng suất hoặc nguội đi khác với khu vực khác. Hiện tượng cong, uốn vồng, xoắn hoặc mất độ thẳng có thể trông không đáng kể lúc đầu, nhưng có thể khiến thanh không phù hợp cho gia công, lắp ráp, thiết bị quay, bề mặt làm kín hoặc các ứng dụng quan trọng về an toàn.
Để kiểm soát quá trình, câu hỏi đầu tiên không nên là “Nhiệt độ lò có chính xác không?” Điểm cài đặt lò đáp ứng yêu cầu không đảm bảo phôi đã trải qua một chu trình nhiệt đồng đều. Tình trạng vật liệu, cách xếp tải, phương pháp đỡ, sự thay đổi tiết diện và phương pháp làm nguội đều ảnh hưởng đến hình dạng cuối cùng.
Nguồn gốc thực sự của biến dạng
Kim loại giãn nở khi được gia nhiệt và co lại khi làm nguội. Nếu mọi phần của một thanh thẳng được gia nhiệt và làm nguội với cùng tốc độ, các chuyển động này thường được cân bằng. Trong sản xuất, điều kiện đó khó đạt được. Một thanh đặt gần thành lò, bị che một phần bởi tải khác hoặc được đỡ không đồng đều có thể xuất hiện chênh lệch nhiệt độ dọc theo chiều dài hoặc quanh đường kính. Một bên thay đổi kích thước trước bên kia, và thanh có thể bị biến dạng vĩnh viễn.
Hiệu ứng này rõ rệt hơn khi xử lý nhiệt làm thay đổi cấu trúc hợp kim. Một số hợp kim trải qua chuyển biến pha hoặc phản ứng kết tủa làm thay đổi cục bộ thể tích và độ bền. Nếu các thay đổi đó không đồng đều, ứng suất nội tại sẽ phát sinh ngay cả khi chi tiết ban đầu trông thẳng. Vì vậy, các hợp kim nền niken, nền sắt và các hợp kim hiệu năng cao khác phải được xử lý theo mác vật liệu và trạng thái sản phẩm quy định, thay vì áp dụng một chu trình chung dùng cho thép cacbon thông thường.
Ứng suất dư từ các công đoạn gia công trước đó
Kéo nguội, nắn thẳng, mài, tiện, cắt và hàn có thể để lại ứng suất dư bên trong thanh hợp kim. Thanh có thể đạt yêu cầu về kích thước trước xử lý nhiệt vì các ứng suất này đang cân bằng. Gia nhiệt làm phá vỡ sự cân bằng đó. Khi vật liệu trở nên nhạy hơn với quá trình giải phóng ứng suất, thanh có thể cong về phía chứa nhiều ứng suất tích lũy hơn.
Đây là lý do vấn đề biến dạng có thể chỉ xuất hiện sau một quá trình ủ hoặc xử lý dung dịch có vẻ nhẹ. Lò không nhất thiết tạo ra vấn đề; nó có thể đã làm lộ ra trạng thái ứng suất được hình thành từ trước trong quy trình sản xuất. Do đó, kiểm tra đầu vào nhất quán cần bao gồm độ thẳng, tình trạng bề mặt, khả năng truy xuất lô và mọi thông tin đã biết về lịch sử gia công nguội. Một thanh đã được nắn thẳng mạnh trước xử lý cần được đặc biệt lưu ý.
Gá đỡ và xếp tải có thể biến thanh thẳng thành thanh bị uốn vồng
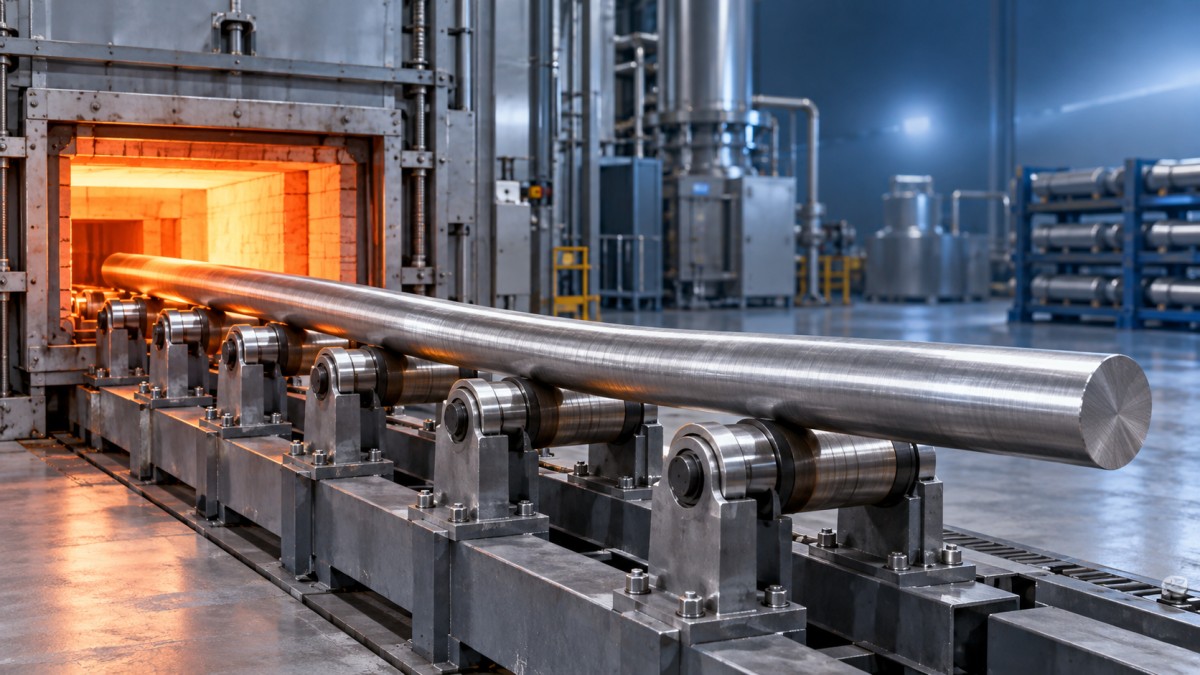
Các thanh dài, mảnh dễ bị võng ở nhiệt độ cao vì độ cứng giảm khi chúng nóng lên. Chỉ đỡ thanh ở hai đầu có thể khiến chính trọng lượng của nó tạo ra độ vồng. Các điểm đỡ đặt sát nhau cũng có thể gây vấn đề nếu chúng không cân bằng, nếu thanh bị hạn chế giãn nở hoặc nếu các điểm tiếp xúc tạo ra chênh lệch nhiệt độ cục bộ.
Đồ gá phải đỡ chi tiết mà không kẹp cứng, trừ khi quy trình yêu cầu cố định. Thanh cần không gian để giãn nở nhiệt. Một đồ gá giữ một đầu trong khi ma sát khóa đầu còn lại có thể tạo ra tải nén khi nhiệt độ tăng; khi thanh mềm đi, hiện tượng mất ổn định hoặc độ cong vĩnh viễn có thể xảy ra. Đối với các lô quan trọng, thiết kế đồ gá cần được xem xét như một phần của quy trình xử lý nhiệt, thay vì coi là phụ kiện thao tác đơn giản.
Làm nguội thường là giai đoạn quyết định
Làm nguội nhanh không tự động là sai, nhưng phải đồng đều và phù hợp với hợp kim, kích thước tiết diện và các tính chất yêu cầu. Nếu một bên của thanh nóng đi vào môi trường tôi trước, hoặc nếu sự khuấy động không đồng đều, bên đó sẽ co lại sớm hơn. Chênh lệch nhiệt độ có thể kéo thanh lệch khỏi đường thẳng. Trong làm nguội bằng không khí, các thanh đặt quá gần nhau có thể nguội với tốc độ khác nhau tùy theo luồng khí cục bộ và nhiệt lượng được giữ lại bởi các chi tiết liền kề.
Một sai lầm phổ biến là chỉ đo độ thẳng sau khi thanh đã nguội hoàn toàn rồi quy trách nhiệm cho công đoạn cuối cùng. Một phương pháp điều tra hữu ích hơn là ghi nhận hình dạng trước khi xếp lò, sau khi gia nhiệt nếu khả thi, ngay sau khi làm nguội và sau bất kỳ công đoạn nắn thẳng hoặc gia công tiếp theo nào. Trình tự này xác định giai đoạn mà hình dạng bắt đầu thay đổi.
Kiểm tra vật liệu và quy trình cùng nhau
Chỉ riêng ký hiệu hợp kim là không đủ để lựa chọn chu trình xử lý nhiệt. Đường kính thanh, tỷ lệ chiều dài trên đường kính, mức độ biến dạng nguội trước đó, lượng dư gia công, sửa chữa mối hàn và trạng thái cuối cùng yêu cầu đều có thể làm thay đổi rủi ro biến dạng. Một thanh dày và một thanh mỏng cùng mác không nhất thiết được nung thấu hoặc làm nguội với cùng tốc độ. Kết hợp các tiết diện khác biệt đáng kể trong một mẻ làm cho việc xử lý đồng đều khó hơn.
Nhầm lẫn vật liệu tạo ra một rủi ro riêng biệt. Các hợp kim chuyên dụng có vẻ ngoài tương tự có thể có phạm vi xử lý dung dịch, yêu cầu làm nguội và độ nhạy với gia công nguội khác nhau. Hãy gắn số mẻ nấu và hồ sơ quy trình với từng mẻ tải, đồng thời tránh các lô gồm nhiều mác khác nhau trừ khi chu trình và phương pháp làm nguội được chứng minh là tương thích. Điều này đặc biệt quan trọng khi một thanh bị biến dạng có thể được lắp đặt sau đó trong thiết bị xử lý hóa chất, phát điện, hàng hải hoặc nhiệt độ cao.
Kỷ luật tương tự cũng áp dụng cho các dạng sản phẩm liên quan. Ống và thanh không biến dạng theo cùng một cách hoàn toàn, nhưng cả hai đều phản ứng với việc gia nhiệt không đồng đều, sự hạn chế và làm nguội. Khi xem xét yêu cầu xử lý nhiệt đối với hợp kim niken chống ăn mòn và chịu nhiệt được sử dụng trong các hệ thống chế tạo,Ống hợp kim nền niken có thể là một điểm tham chiếu hữu ích để so sánh các dòng hợp kim như Inconel, Hastelloy và Monel với môi trường làm việc dự kiến. Tuy nhiên, dạng sản phẩm vẫn phải là một phần của quyết định quy trình.
Quy trình khoanh vùng và phòng ngừa thực tế
Khi một lô hàng có biến dạng không thể chấp nhận, đừng bắt đầu bằng cách nắn thẳng lặp đi lặp lại từng thanh. Việc hiệu chỉnh cơ học có thể khả thi cho một số ứng dụng, nhưng có thể làm tăng ứng suất, hư hại bề mặt hoặc che giấu một quy trình không ổn định. Khoanh vùng lô bị ảnh hưởng, xác nhận bản vẽ hoặc quy cách mua hàng về độ thẳng cho phép, và phân loại các chi tiết theo mức độ và vị trí biến dạng.
- Xác minh đường cơ sở. Đo độ thẳng trước xử lý nhiệt và lưu giữ kết quả theo lô. Kiểm tra xem các thanh đầu vào đã có xu hướng biến dạng theo một hướng hay chưa.
- Rà soát sơ đồ xếp tải thực tế. Ghi lại vị trí thanh, hướng đặt, khoảng cách, điểm đỡ, vùng lò và khoảng cách đến các chi tiết nặng hơn. Ảnh chụp mẻ tải có thể hữu ích hơn hướng dẫn công việc chung chung.
- So sánh hồ sơ nhiệt với chu trình đã được phê duyệt. Tập trung vào tốc độ gia nhiệt, tính nhất quán của thời gian giữ nhiệt, thời gian chuyển tải và phương pháp làm nguội, không chỉ nhiệt độ cuối cùng của lò.
- Kiểm tra đồ gá. Tìm dấu hiệu mài mòn, điểm đỡ không đều, tích tụ cáu cặn, ray bị cong và các điểm ngăn cản giãn nở tự do.
- Truy xuất các công đoạn trước đó. So sánh biến dạng theo lô nhà cung cấp, lượt kéo, tuyến gia công, tình trạng hàn và mọi công đoạn nắn thẳng trước đó.
- Chạy một mẻ xác nhận có kiểm soát. Thay đổi từng yếu tố có ý nghĩa một lần, chẳng hạn hướng đặt hoặc bố trí điểm đỡ, để kết quả có thể xác định nguyên nhân thay vì bổ sung thêm một biến số khác.
Đối với các chi tiết nhạy cảm về an toàn, quyết định chấp nhận không nên chỉ dựa vào độ thẳng quan sát được. Kiểm tra sự căn chỉnh kích thước theo yêu cầu chức năng và đánh giá liệu biến dạng có ảnh hưởng đến lượng dư gia công, độ lắp ghép, đường truyền tải hoặc khoảng hở trong quá trình sử dụng hay không. Một thanh có thể bị ép vào vị trí vẫn có thể tạo ra ứng suất lắp ráp không mong muốn hoặc tạo thành điểm hư hỏng về sau.
Shandong Titanium Nickel Special Steel Co., Ltd. làm việc với nhiều loại hợp kim đặc biệt, bao gồm vật liệu chống ăn mòn, chịu nhiệt độ cao, hợp kim chính xác, nền niken, nền sắt, titan, zirconi, Hastelloy, Monel, INCONEL và INCOLOY. Đối với bất kỳ vật liệu nào trong số này, phương pháp đúng đắn là thiết lập chu trình xử lý nhiệt, phương pháp thao tác và kế hoạch kiểm soát độ thẳng thành một quy trình thống nhất. Việc coi chúng là các bước riêng biệt thường là nơi các vấn đề biến dạng lặp lại bắt đầu.

Liên hệ với chúng tôi